卷螺纹盘管与螺纹工具 塑料水管工厂的核心生产工艺解析
在塑料水管制造行业中,卷螺纹盘管是一种常见的管材形态,而螺纹工具则是实现管材表面螺纹成型的关键装备。对于专业生产塑料水管的工厂而言,掌握卷螺纹盘管的生产工艺以及螺纹工具的正确选用与维护,直接关系到产品的质量、生产效率与市场竞争力。
一、什么是卷螺纹盘管
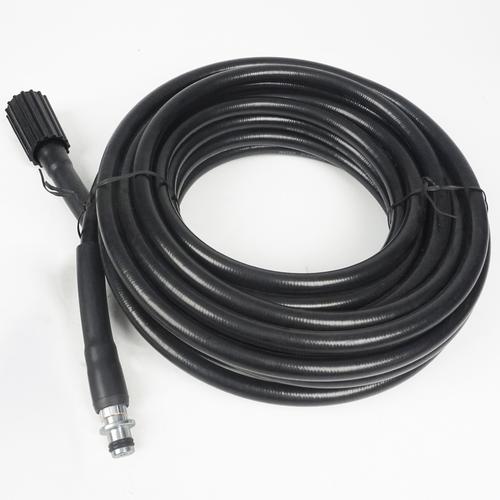
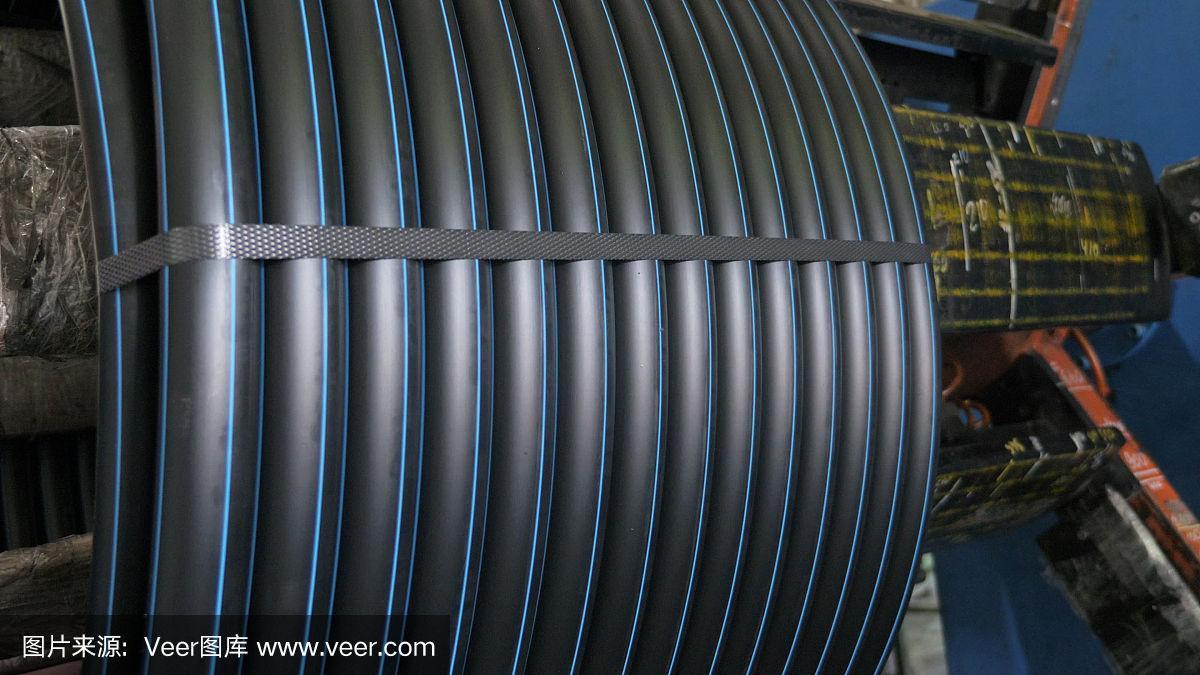
卷螺纹盘管是指表面带有螺旋状凸起或凹槽的塑料软管,通常以盘卷形式出厂。这类管材广泛应用于农业灌溉、工业输水、鱼塘增氧、建筑布线保护等领域。其螺纹结构既可以增加管材的柔韧性和抗压能力,也能提高管内流体的湍流效果,在某些场景下还能增强管材与接头之间的连接紧固性。
卷螺纹盘管常见材质包括PVC、PE、EVA以及TPU等。不同材质的特性决定了螺纹成型工艺的差异:PVC较硬,需要较高温度下成型;PE柔韧性好,适合高速挤出成型;TPU则对模具精度要求更高。
二、螺纹成型:塑料水管工厂的核心工艺
在塑料水管生产线上,螺纹的成型通常有两种方式:
1. 挤出成型配合螺纹模具
这是最主流的方式。塑料原料经挤出机塑化后,通过带有螺旋槽的机头模具挤出,在定型套中冷却固化,从而形成连续的螺纹结构。此工艺要求模具流道设计合理,否则容易出现螺纹不饱满、螺距不均等缺陷。
2. 后加工成型配置螺纹工具
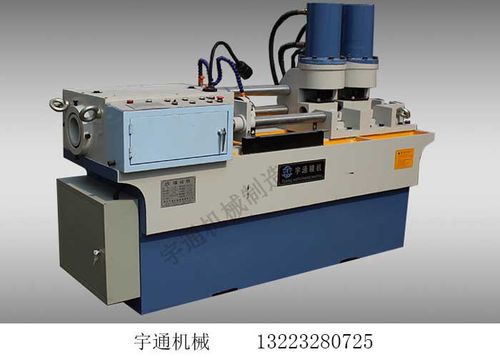
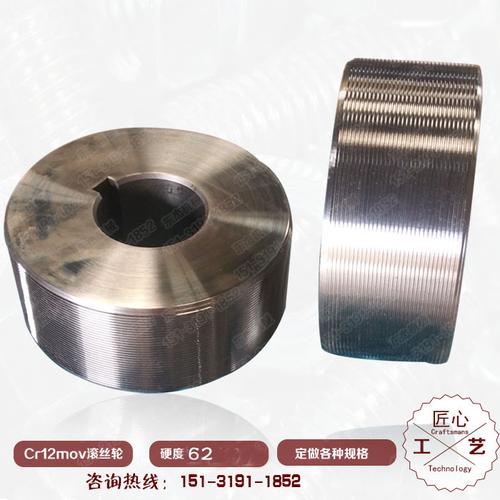
对于某些特殊规格或小批量订单,工厂会先挤出光滑管材,再使用螺纹工具(如螺纹滚压头、旋转切削刀架或热成型轮)进行二次加工。这类螺纹工具通常安装在牵引机与收卷机之间,通过机械或气动方式对管材表面施加压力或热量,滚压出螺纹。
三、螺纹工具的选型与维护
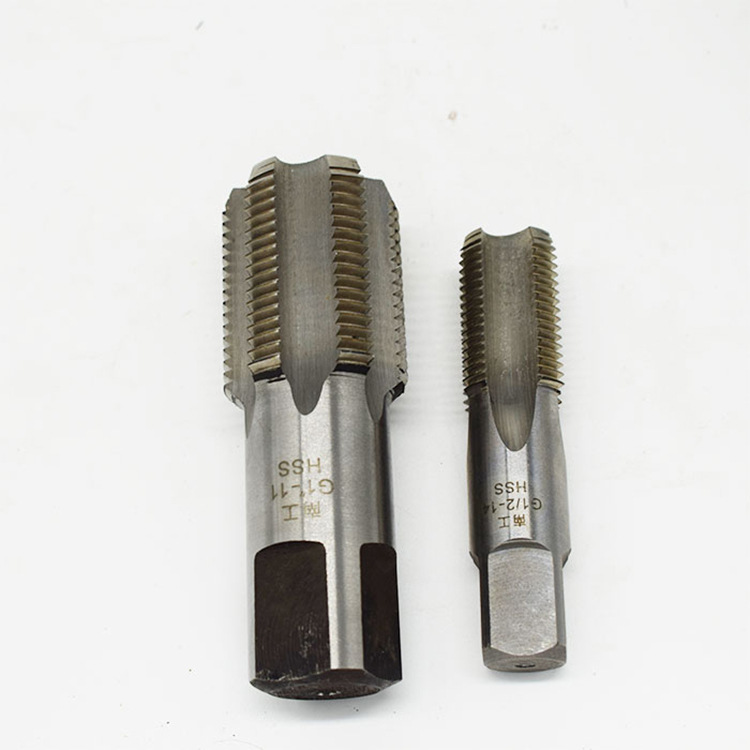
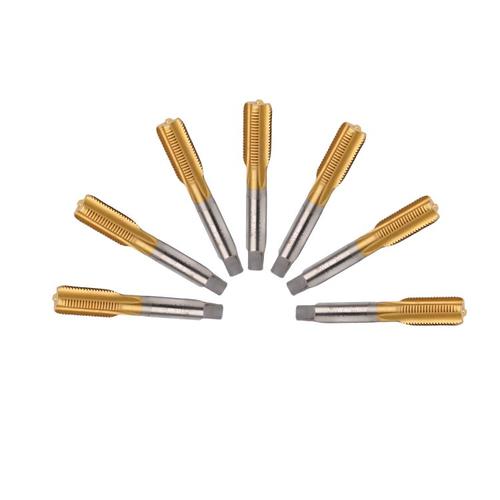
螺纹工具是决定螺纹盘管质量的关键。常见的螺纹工具包括:
- 螺纹成型轮:通过滚压使管壁产生塑性变形,适合PE、TPU等软质管材。
- 螺纹切削头:用于较硬材质的表面刻纹,但会产生少量切屑。
- 热气螺纹模具:结合热风与模具压印,用于厚壁管材。
选型时需注意以下几点:
- 螺距与深度匹配:根据管径和用途选择合适的螺纹参数,过深会导致管壁过薄,过浅则失去螺纹功能。
- 材质耐磨性:螺纹工具长期与塑料摩擦,建议选用硬质合金或镀钛处理,延长使用寿命。
- 冷却与润滑:挤压螺纹时应配合冷却水或润滑剂,防止塑料粘模或工具过热。
工厂应建立螺纹工具的定期检查和保养制度:每日清理残料,每周检查磨损量,每季度进行精度校准。一旦发现螺纹工具磨损超标,必须立即更换,否则整批管材的螺距和外观都会出现偏差。
四、卷螺纹盘管生产中的常见问题与对策
在实际生产中,塑料水管工厂常遇到以下问题:
| 问题 | 原因 | 解决措施 |
|------|------|----------|
| 螺纹不清晰 | 模具温度低、螺纹工具压力不足 | 提高机头温度,调整螺纹工具压紧力 |
| 螺距忽大忽小 | 牵引速度波动、收卷张力不稳 | 检查牵引机同步性,维护收卷张力系统 |
| 管壁破裂 | 螺纹过深、冷却过快 | 减小螺纹深度,优化冷却水槽温度 |
| 盘管扁瘪 | 收卷张力过大、管内无支撑 | 降低收卷张力,必要时向内充气或加内芯 |
非小号
## 五、
卷螺纹盘管的生产离不开精密的螺纹工具与稳定的挤出工艺。塑料水管工厂若想在激烈的市场竞争中脱颖而出,必须从原料、模具、螺纹工具、牵引收卷各环节严格把控,持续优化工艺参数,并定期维护关键工具。只有这样,才能生产出螺纹均匀、柔韧耐用、盘卷整齐的高质量塑料水管,满足农业、工业及民用领域日益增长的需求。
如若转载,请注明出处:http://www.tepusitools.com/product/5.html
更新时间:2026-10-07 05:50:15