豺狼65度钨钢螺纹铣刀 铝用单齿合金螺纹刀具专业解析
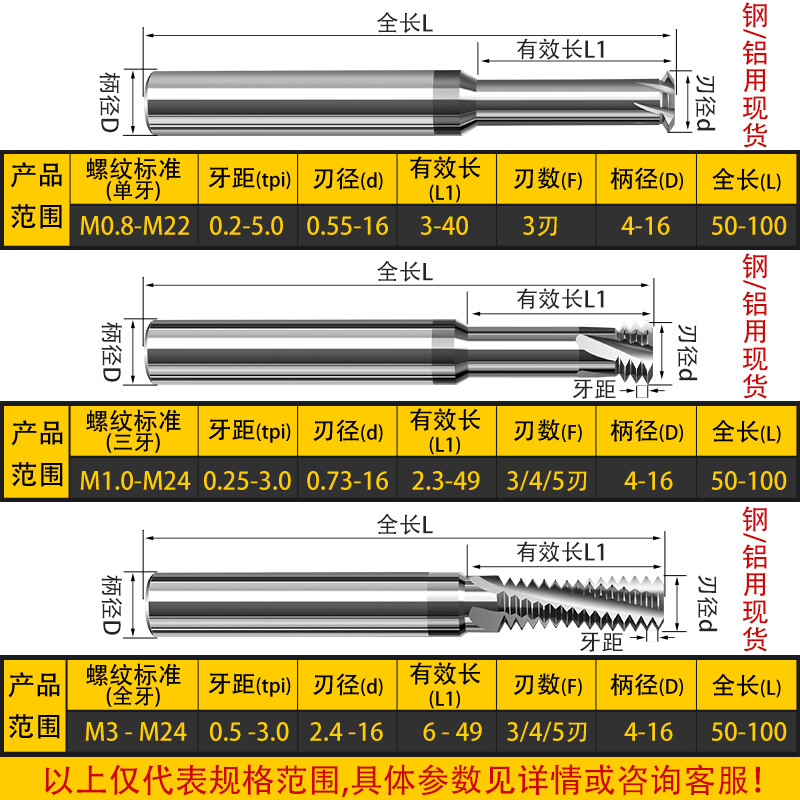
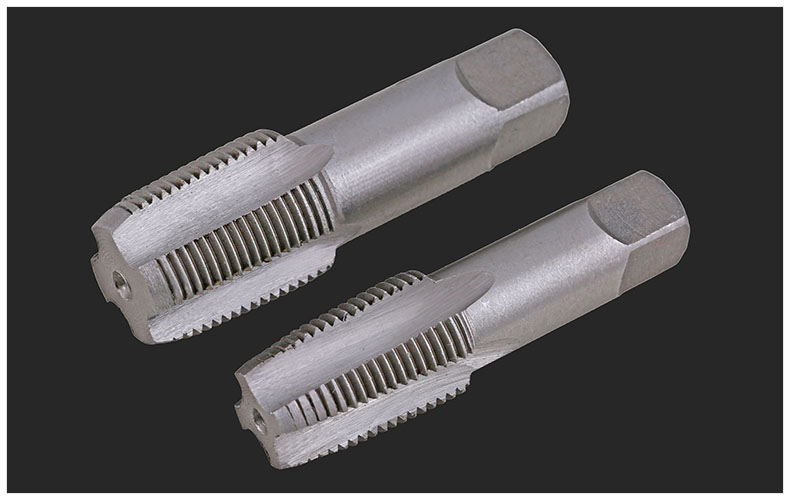
在数控加工领域,螺纹铣削因其高精度、高效率和高灵活性,正逐步替代传统的丝锥攻丝。其中,豺狼65度钨钢螺纹铣刀凭借独特的材质与设计,成为铝合金螺纹加工的理想选择。本文将围绕“豺狼65度钨钢螺纹铣刀单齿合金铣牙刀数控刀具螺纹刀铝专用涂层立铣刀 M101.58*75单牙”这一典型型号,深入解析其结构、性能与应用。
一、产品标识解读
该刀具型号中的关键参数含义如下:
- M10*1.5:可加工公称直径10mm、螺距1.5mm的公制螺纹;
- 8:刀具切削刃的有效螺纹长度(mm);
- 75:刀具总长度(mm);
- 单牙:刀体上仅有一个螺纹切削齿,适合小批量、多规格或大螺距螺纹的加工,相比多牙刀具容屑空间更大、切削力更小;
- 65度:超细晶粒钨钢基体,洛氏硬度约65HRC,兼具高硬度和优异耐磨性,适合高速切削。
二、核心材料与涂层优势
- 65度钨钢基体:采用超细晶粒硬质合金,具有极高的抗弯强度和抗冲击性,在加工铝合金时不易崩刃,同时能保持锋利的切削刃。
- 铝专用涂层:通常为无氢DLC(类金刚石)或专用PVD涂层,具有极低的摩擦系数和优异的抗粘附性能,可有效防止积屑瘤产生,确保螺牙表面光洁度。
- 单齿合金铣牙刀结构:结构简单,通用性强。可通过数控系统螺旋插补,加工任意直径和螺距的螺纹(理论上不受螺距限制),尤其适合铝件上M10*1.5这一常用规格的螺纹铣削。
三、技术特点
- 精密螺纹轮廓:磨削级螺纹齿形,牙型角与深度精准符合ISO标准,保证螺纹配合互换性。
- 高效排屑:单齿设计加上大螺旋角,切屑易沿容屑槽排出,避免切削热累积和二次切削。
- 多头螺纹加工:通过程序控制,同样一把刀可加工不同旋向、不同头数的螺纹,减少换刀时间。
- 冷却控制:适当的内冷或外冷可进一步提高排屑效率与刀具寿命,推荐使用乳化液或高压油雾冷却。
四、适用领域与推荐参数
该刀具广泛用于汽车发动机铝壳体、3C电子产品铝合金中框、液压阀块铝件以及各类自动化零件上的M10*1.5螺纹孔加工。以6061铝合金为例,推荐的切削参数为:
- 转速:8000~12000 r/min(受机床主轴限制)
- 每齿进给:0.05~0.12 mm/z
- 铣削方式:顺铣,螺旋插补
五、使用注意事项
- 正确编程:使用螺纹铣削循环指令(如G02/G03螺旋插补),需准确输入螺纹深度和铣削方向。
- 底孔尺寸:孟螺距1.5mm,需预制孔径约8.5mm,需预留足够的底孔深度。
- 刀柄夹持:用高精度液压刀柄或热缩刀柄,跳动量控制在0.005mm以内以延长寿命。
- 对铝专用涂层刀具严禁加工钢件,否则涂层会迅速磨损,失去效果。
六、
豺狼65度钨钢螺纹铣刀将优质硬质合金与铝专用涂层完美结合,专为M10*1.5螺纹在铝、铜等有色金属上的优质加工而设计。相比传统丝锥,它加工精度更高,排斥不干涉,且能柔性应对多品种生产。这一个小小的刀具,承载着螺纹加工中的高效与成本优化之力,在铝件批量生产中具有极高应用价值。
如若转载,请注明出处:http://www.tepusitools.com/product/52.html
更新时间:2026-11-21 22:49:59